Otthon · Hírek · Ipari hírek · Üvegvágás: Teljes útmutató az élek pontozásához, töréséhez és befejezéséhez
Üvegvágás: Teljes útmutató az élek pontozásához, töréséhez és befejezéséhez
Szerző: AdminDate: Sep 16,2026
Tegyük fel, hogy a képkeret csereablakja 3 mm-rel túl széles. Tegyük fel, hogy egy úszóüveges polcnak egy bevágásra van szüksége a sarokkonzolhoz, vagy egy kemenceajtóhoz egy tiszta megfigyelőablak. Mindhárom munkára ugyanaz a válasz: pontozd be a felületet, majd törd le tisztára. Az üveget nem úgy vágják, ahogyan a fát vagy a műanyagot vágják. A fűrészlap töredezett, feszültséggel teli élt hagy maga után, a használati kés pedig egyáltalán nem képes szabályozott repedést indítani.
Először is a következtetés: az üvegvágás szabályozott törés, nem vágási folyamat. Egy kis keményfém vagy gyémánt tárcsa az üvegvágóban nem vés ki hornyot a lapból. Hajszálrepedéssel jelöli meg a felületet, és a törési lépés egyszerűen okot ad arra, hogy a repedés a teljes vastagságon áthaladjon. Pontosítsa a pontszámot, és az üveg elvégzi helyetted a legtöbb munkát.
Mi történik, ha poharat szerez
Az üveg amorf szilárd anyag, ezért nincs szemcse- vagy kristályiránya, amely a törést vezérelné. Amikor az edzett kerék határozott, egyenletes nyomás alatt végiggördül a felületen, mikrorepedések sekély vonalát hagyja maga után. A lap bevágott oldala lesz a gyenge sík. Az üveg hajlítása megfeszíti ezt a felületet, és a repedés gyorsan végigfut a legmélyebb sérülés vonalán, amíg a két rész el nem válik.
Két szabály következik. Először is, a repedés a legmélyebb megszakítás nélküli hibát követi, ezért az ember egyetlen folyamatos passzban gólt szerez, és soha nem retusálja. Másodszor, a hajlítóerőt a vonal közelében kell alkalmazni. Ha a támasz néhány milliméternyire van a karcolástól, a feszültség a repedéscsúcson összpontosul, és a lemez megtörik. Ha a támasz centiméterre van, a feszültség továbbterjed és a repedés elvándorol.
Ugyanebből az okból kifolyólag fontos az olajvágás. A vékony olajréteg megakadályozza a kerék megcsúszását, megakadályozza, hogy a mikrochipek visszanyomódjanak az üvegbe, és egyenes vonalban engedi kinyílni a repedést. A kerozin, a könnyű gépolaj vagy a kereskedelmi forgalomban kapható üvegvágó olaj működik.
Eszközök és anyagok
A kézi vágás listája rövid, és minden elem egy adott problémát old meg.
1. táblázat – Egy alapvető üvegvágó eszközkészlet. A vágókorong szöge az üvegvastagsághoz igazodik.
Eszköz
Job
Kiválasztási megjegyzés
Üvegvágó (keményfém kerék)
Pontozza a felületet
135°-os kerék 4 mm-es üveghez; 150–160°-os kerék 5–10 mm-hez
Vágó olaj
Keni a kereket és tisztán tartja a repedést
Kerozin vagy könnyű gépolaj, felhordva a kerékre vagy a zsinórra
Alul parafával vagy szalaggal kiegyenesítve
Irányítja a pontvonalat
Megakadályozza a csúszást és védi az üvegfelületet
Futó fogó
Szűk levágásokat szakít
Egyenletes hajlítónyomatékot alkalmaz a kotta mindkét oldalán
Gyémánt kő vagy szilícium-karbid papír
Befejezi a friss élt
Eltávolítja az éles széleket és a mikrochipeket
A kerékszög a legkevésbé érthető specifikáció. A meredek kerék (154–160°) megfelel a vastag üvegnek, mert mély, keskeny repedést hoz létre; a sekélyebb kerék (135°) alkalmas vékony üveg és ívelt vágásokhoz. A rossz szög használata sokak csendes oka a „miért tört el ferdén?” pillanatok.
Üvegvágás hat lépésben
Az alábbi sorrend a lágyított nátron-mész úsztatott üvegre és a legtöbb lágyított koronás optikai üvegre vonatkozik, a bemetszéssel felfelé.
Tisztítsa meg az üveget és a munkafelületet. Bármilyen porszem a kerék alatt eltérítheti a repedést és forgácsot okozhat. Törölje le mindkét arcát szöszmentes ruhával és üvegtisztítóval.
Kenje meg és helyezze el. Vigyen fel vágóolajat a korongra vagy a kívánt vonal mentén, majd állítson be egy parafa hátú egyenes élt úgy, hogy a kerék a szélén haladjon.
Gól egy passzban. Kezdje a túlsó éltől, húzza maga felé a vágót, tartsa a kereket merőlegesen a felületre, és tartsa állandó nyomást. Halk sziszegést kell hallania, és a vonalnak karcolásnak kell kinéznie, nem pedig barázdának. Ne állj meg és ne menj vissza rajta.
Futtassa le a pontszámot, ha szükséges. A zsinór széle mögött néhány milliméterrel futó fogó terpeszkedik; finoman nyomja meg, és a repedés a teljes pontszám mentén halad előre. Ez a lépés vastag üvegen és a tenyerénél szélesebb levágásokon segít.
Törje meg a lapot. Helyezzen egy tiplit vagy egy fából készült vonalat közvetlenül a kotta alá, a karcával a tetejére. Nyomja le gyorsan az egyik oldalát mindkét kezével, vagy egy kézzel keskeny csíkokhoz. A repedés a felső felületről nyílik, és a törés tiszta csattanással követi a vonalat.
Fejezd be a szélét. Futtasson szilícium-karbid követ, gyémántreszelőt vagy finom csiszolópapírt a friss él mentén körülbelül 45°-ban, hogy eltávolítsa az éles sorját és a kis forgácsokat.
A fenti profil megmagyarázza, miért bukik el a legtöbb kezdő: a nyomás az elején lecsökken, a közepén emelkedik, és a végéhez közeledve ismét csökken. Ha a vonal elhalványul, ne menjen vissza rajta. Állítsa a vágót a vonal mellé, forgassa el az üveget, és kezdjen új kottát egy új darabon, ha az első egyenetlennek tűnik.
Milyen típusú üvegeket vághat kézzel?
Az izzított úsztatott üveget, a szabványos ablak- és polcanyagot a legkönnyebb vágni, mivel belső feszültsége alacsony és egyenletes. Az olyan koronaoptikai üvegek, mint a B270, az úsztatott üveg rokonai, és kiszámíthatóan pontoznak és törnek, ezért készülnek belőlük a műszerablakok és a tükörlapok. A boroszilikát üveget nehezebb tisztán pattintani; szívósabb és jobban ellenáll a hősokknak, ezért a karcolásnak mélyebbnek és a törésnek szilárdabbnak kell lennie. A laminált üveget le lehet vágni, de mindkét táblán bemetszéssel kell ellátni, és a műanyag közbenső réteget késsel kell felszeletelni. Az edzett üveget az edzés után egyáltalán nem lehet vágni; egy mély kotta feloldja a belső feszültséget, és a lap apró darabokra tör. Az alábbi táblázat a gyakorlati különbségeket foglalja össze a tipikus műhelyi nehézségi értékek segítségével.
Optikai üveg vágás otthon
Ha az alkatrésze egy lapos ablak, egy lencse vagy egy hobbi hangszer alkatrész, akkor ugyanazok a marók és ugyanaz a hat lépés érvényes. A B270 nátronlész korona szinte floatüvegszerűen vág, és jól átereszt a látható tartományban is, így a barkács optikai ablakoknál elterjedt választás. A K9/BK7 keményebb, és élesebb tárcsára, könnyebb érintésre és élcsiszolásra van szüksége, mielőtt az alkatrészt optikai úton használni lehetne. A kvarcüveg teljesen egy másik kategóriába tartozik: gyémánt szerszámozást igényel, és a kézi karcolás nem praktikus. Ha az alkatrészt optikai rendszerhez szánják, a tűréskövetelmények megváltoznak; egy rövid útmutatót az optikai üveg gyakorlati minőségi követelményeit elmagyarázza, mit kell ellenőrizni.
Ha az alkatrész rendelkezik optikai funkcióval – lézerablakkal, semleges sűrűségű szűrővel vagy UV-szűrővel –, a megjelenés nem számít, és a geometria átveszi az uralmat. A kézzel megrepedt él ritkán egyenes vagy jobb, mint ±0,5 mm 300 mm-nél, és fényt szóró mikrochipeket tartalmaz. Az él-földelt optikai alkatrész párhuzamossága és méretei sokkal szűkebb tűréssel rendelkeznek, jellemzően ±0,05 mm vagy jobb. Az 50 × 50 mm-re vágott 3 mm-es K9/BK7 ablakok széleit szakember csiszolja, levágja, és kiszállítás előtt megvizsgálja a felületeket.
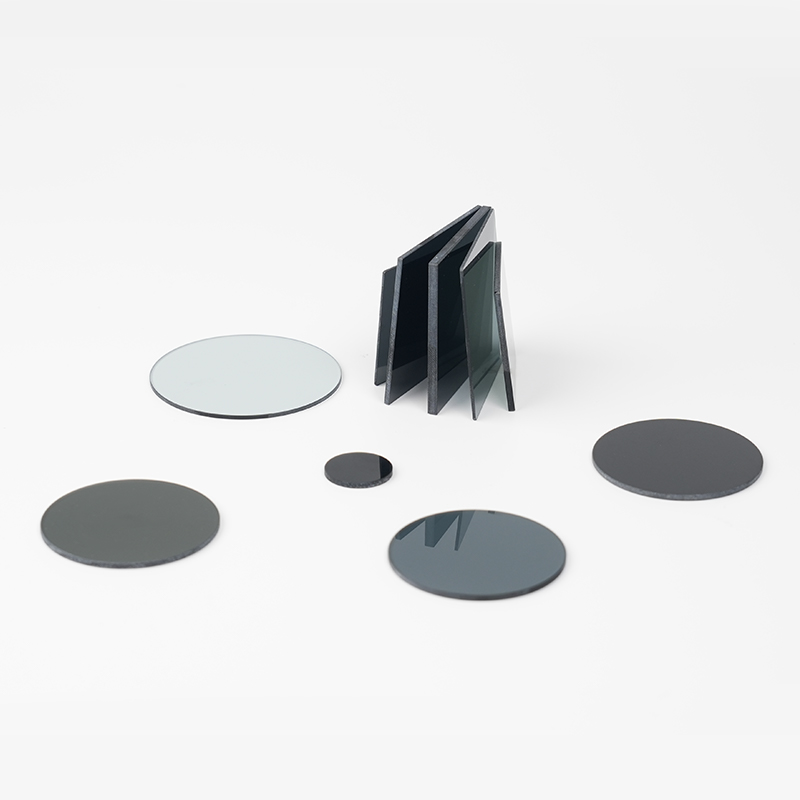
A szűrőüveg még egy korlátot ad. A semleges sűrűségű szűrőnek egyenletesen kell csillapítania a fényt a tiszta nyílásában; a töredezett él megváltoztatja az effektív rekesznyílást, és eltolhatja a kalibrációt. Ugyanez vonatkozik a spektrális éleket meghatározó cut-off szűrőkre is. Az üres szűrőket csak akkor szabad bevágni és törni, ha a széle az optikai útvonalon kívül esik; ellenkező esetben vágás után a széleket le kell csiszolni.
Ez az oka annak, hogy a gyártók az optikai üveget feldolgozzák, nem pedig egyszerűen pattintják: a CNC karcolás, élcsiszolás, polírozás, letörés és bevonat a nyersdarab vágása után történik. Ha a rajz tűrésfeliratot tartalmaz, a kézi vágás már nem a megfelelő módszer.
Mikor adja át szakembernek
A kézi módszerek négy esetben nem ésszerűek:
Vastag vagy laminált építészeti üveg, ahol egy hiba elpazarolja a drága üvegtáblát;
Edzett vagy hajlított üveg, amely formázás után egyáltalán nem karcolható;
Furatokkal, bevágásokkal vagy nem egyenes körvonalú alkatrészek, amelyek gyémántfúrást vagy CNC-alakítást igényelnek;
Bármely meghatározott élminőséggel vagy mérettűréssel rendelkező alkatrész, különösen, ha optikai sugárba kerül.
Ezekhez a munkákhoz a megfelelő felszereléssel rendelkező gyártó olcsóbb, mint a tönkrement anyag. A Nantong Xiangyang Optical Element például 1996 óta dolgoz fel optikai üveget és szűrőket, és rendszeresen szállít méretre vágott B270-es, K9/BK7-es, kvarc- és szűrőüvegeket csiszolt és polírozott élekkel. Ha az Ön alkatrésze toleranciafelhívást tartalmaz, akkor gyorsabb rajzot küldjön üvegszakértőnek mint kézi vágóval kísérletezni.
Gyakran ismételt kérdések az üvegvágással kapcsolatban
Q1. Vágható az edzett üveg?
Nem. Az edzett üveget szabályozott feszültség alatt hűtik le, és minden mély horony feloldja ezt a feszültséget, aminek következtében a lap apró darabokra törik. A temperálás mindig vágás után történik, ezért ha a méretet nem lehet megváltoztatni, rendeljen méretre vágott táblát, mielőtt megeresztené.
Q2. Melyik a legjobb eszköz az üveg vágásához?
A 135–160°-os kerékkel ellátott keményfém-kerekes üvegvágó szabványos az egyenes vonalakhoz. Használjon körvágót vagy gyémánt sorját az ívek és lyukak készítéséhez; a lapos egyenes vágásokhoz az alapvágó és a vágóél adja a legtisztább pontszámot.
Q3. Lehet-e üveget vágni üvegvágó nélkül?
Egy keményfém vágó, egy edzett reszelő él, vagy akár egy friss használati kés penge megkarcolhatja a használható karcvonalat a vékony üvegben. A fűtött húros eljárások palackokon és csöveken működnek, de síküvegeknél sokkal megbízhatóbb a megfelelő vágókorong.
Q4. Lehet-e üveget vágni Dremellel?
A gyémántfúrós Dremel inkább csiszol, mint pontoz. Hasznos furatok, ívek és bevágások esetén, de a kapott él durva, és csiszolást és polírozást igényel. Az egyenes vágások tisztábbak és gyorsabbak a kerékvágóval.
Q5. Miért reped ki az üvegem a pontvonalról?
Általában azért, mert a pont túl sekély volt, a nyomás a menet közepén megváltozott, a kerék tompa volt, vagy a hajlítóerő túl messze volt a vonaltól. Tartsa a támasztékot néhány milliméteren belül a pontozástól, és fejezze be a pontozást egy folyamatos lépésben.
Q6. Az üveg vágása gyengíti?
Minden vágott él apró töréseket tartalmaz. Az élek csiszolása és csiszolása eltávolítja ezeket a töréseket, és jelentősen megnöveli az élszilárdságot, ezért az optikai alkatrészeket mindig csiszolt és polírozott élekkel szállítják, nem pedig nyers pattintással.